唐纳森滤芯的选型逻辑与替代实践:来自车间实测的过滤效率分析
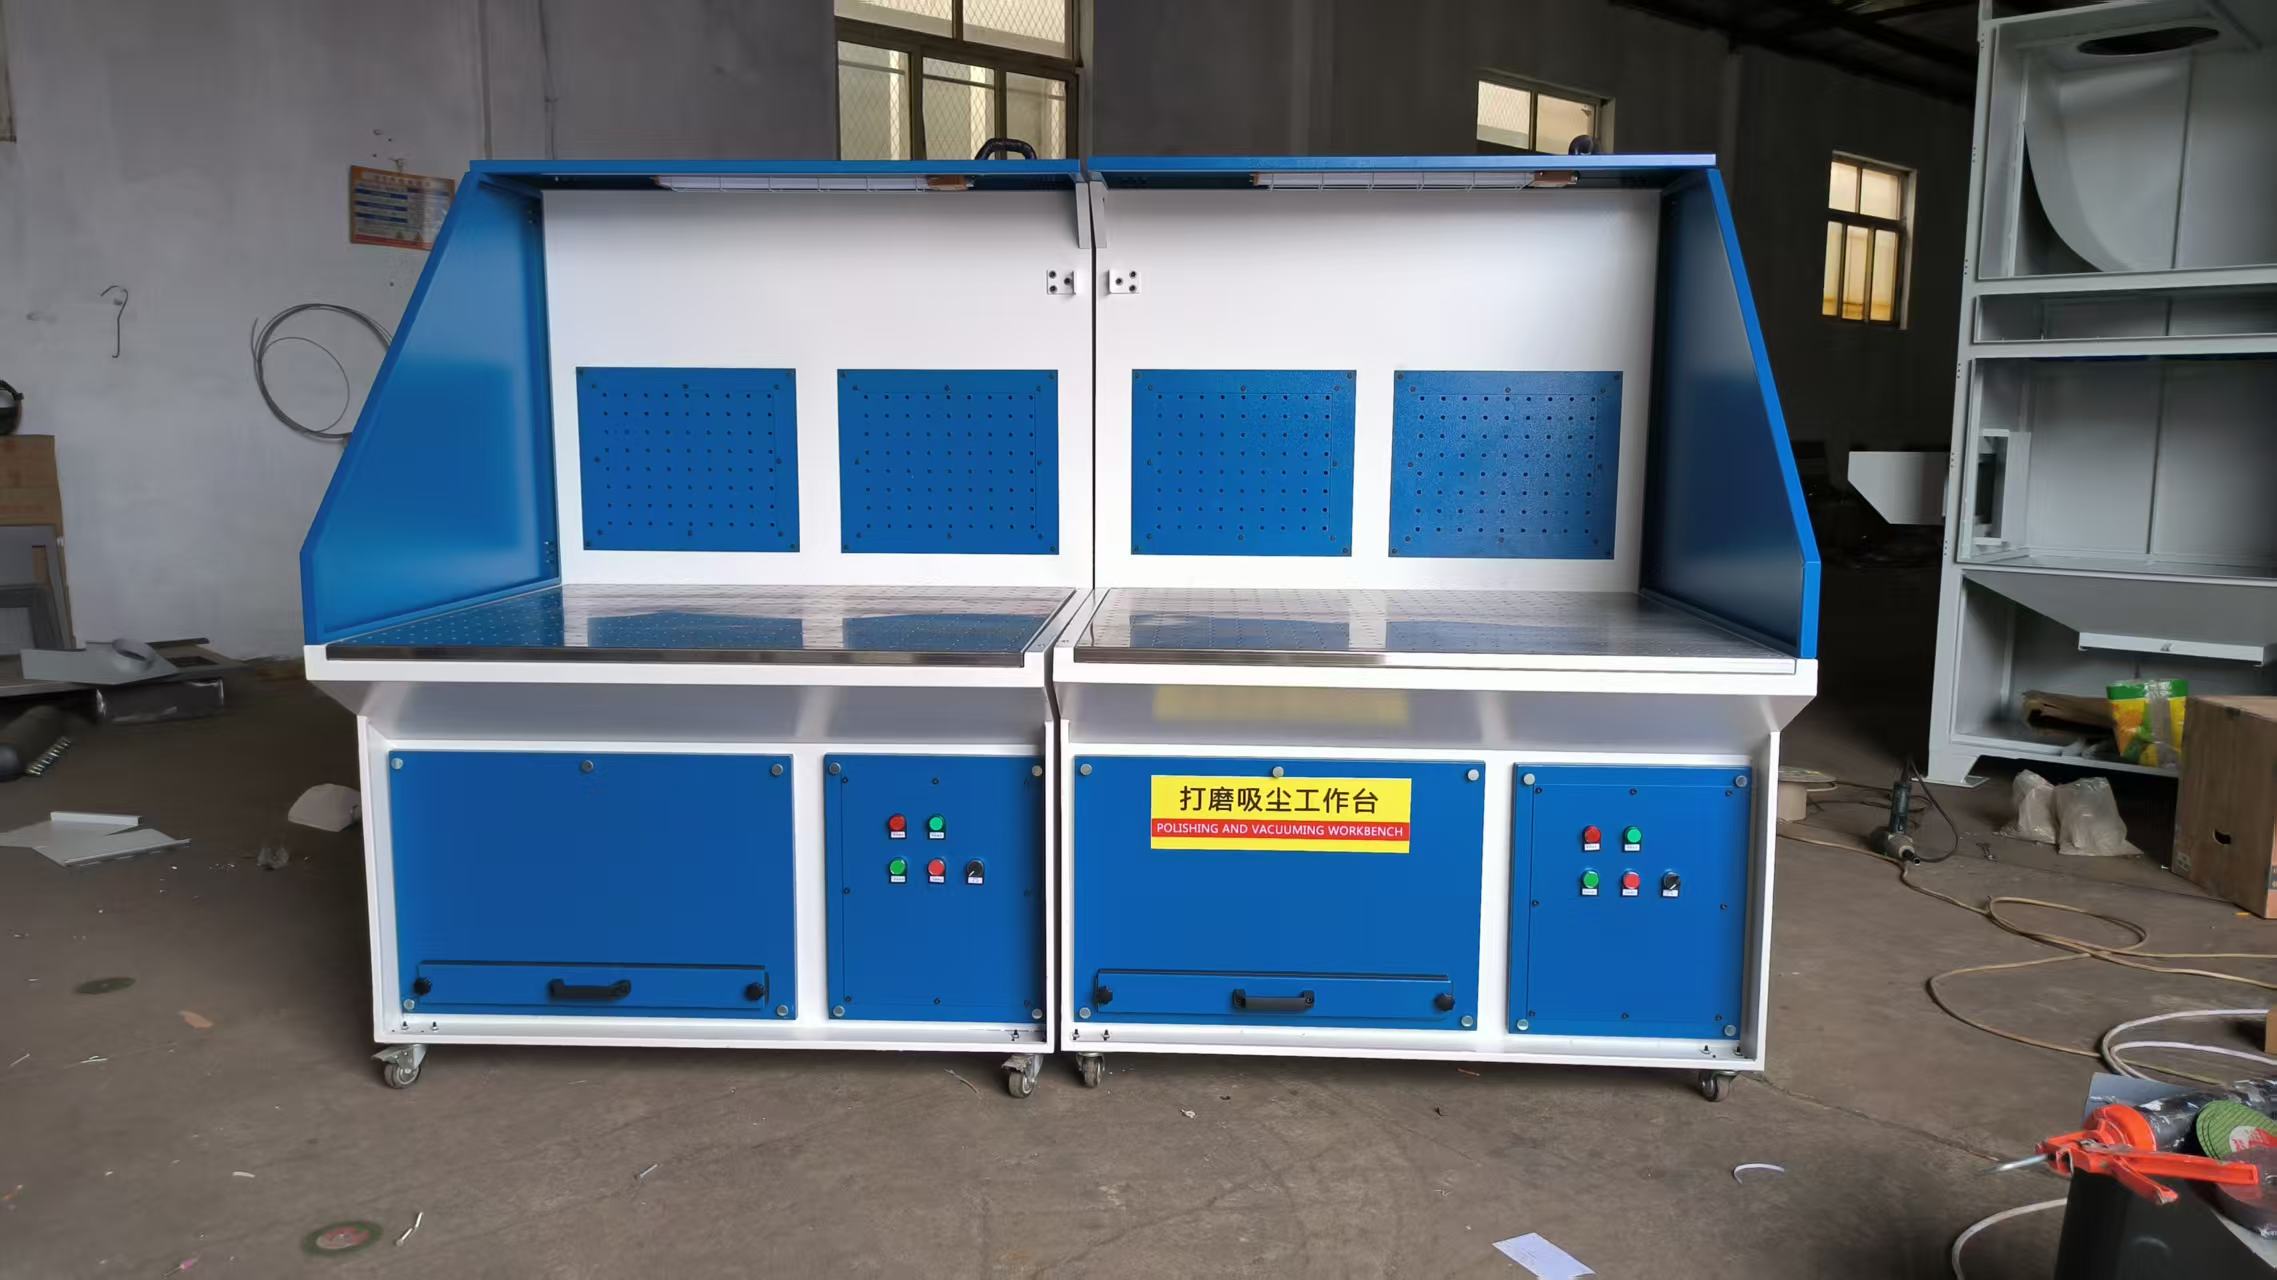
在长三角的金属加工车间里,滤芯往往是整套除尘系统中最不起眼、却最先暴露问题的部件。以唐纳森(Donaldson)滤芯为代表的褶式滤筒,长期占据焊接烟尘净化器、打磨除尘工作台和移动式除尘器的核心位置。但真正决定排放是否达标、风机是否"喘"得动的,从来不是滤芯上那串型号代码,而是滤材结构、过滤风速与清灰制度三者之间的匹配关系。
一、亚微米烟尘:唐纳森滤芯的技术底层
焊接烟尘的粒径分布集中在 0.01~1 μm 区间,其中 0.1 μm 左右的亚微米颗粒占比最高,恰好落在传统聚酯滤料"最易穿透"的尴尬区间。唐纳森在这一点的技术积累,主要来自 Ultra-Web 纳米纤维覆层:在聚酯基布表面纺上直径 0.2~0.3 μm 的纤维网,把过滤机制从"深层筛滤"改为"表面拦截"。实测数据显示,同工况下新滤芯对 0.3 μm 颗粒的过滤效率可从普通覆膜滤材的 99.5% 提升到 99.9% 以上,而运行阻力反而低 20%~30%。
这也解释了一个常见现象:换用低价滤芯后,排放口初始浓度看似合格,两三周后却迅速超标——粉尘已经嵌进滤材深处,脉冲清灰再也打不下来。
二、过滤风速与阻力:选型的首要约束
滤筒除尘器的设计过滤风速通常控制在 0.6~1.2 m/min,而焊接烟尘与打磨粉尘属于细颗粒、高黏附工况,宜取 0.8 m/min 以下。以一台配套 8 个打磨工位的工作台为例,若系统总风量 8000 m³/h,则所需有效过滤面积不应低于 10 m²。一旦因规格不匹配导致面积缩水,阻力会从新滤芯的 200~300 Pa 迅速爬升到 1200 Pa 以上,风机风量衰减、工位吸力下降,粉尘外溢几乎无法避免。
三、替代唐纳森滤芯的三条硬指标
- 滤材:是否采用纳米纤维覆膜或 PTFE 覆膜,克重 260~350 g/m²;铝镁等易爆金属粉尘必须选用防静电滤材,表面电阻低于 10⁹ Ω,并满足 GB 15577《粉尘防爆安全规程》的要求。
- 结构:外径、内径、长度公差控制在 ±1 mm,端盖粘接强度需经 5000 次脉冲喷吹不脱胶,褶数与褶深要与原型一致,避免有效过滤面积缩水。
- 清灰适应性:滤芯须承受 0.4~0.6 MPa 脉冲压力反复冲击,清灰后残余阻力可回落至 600~900 Pa 区间,否则只能靠频繁更换维持产能。
四、落地场景:从打磨工作台到移动式除尘器
在上海及周边的汽车零部件、五金模具、铸造行业,常见配置是"打磨除尘工作台 + 移动式除尘器 + 焊接烟尘净化器"的组合。这类系统风量多在 1500~12000 m³/h,滤芯更换周期标称 12~24 个月,但实际寿命高度依赖前端预处理——加装预分离或火花捕集装置后,滤芯寿命普遍可延长约 40%。
排放端要对标的限值同样明确:GB 39726《铸造工业大气污染物排放标准》规定颗粒物排放浓度一般地区为 20 mg/m³、重点地区为 10 mg/m³;而工作场所电焊烟尘的时间加权平均容许浓度(PC-TWA)为 4 mg/m³。这组数字意味着,净化器末端效率没有多少妥协余地。
五、定制化:替代滤芯的可行路径
对于进口设备原有滤芯采购周期长、单价偏高的产线,基于原厂尺寸的定制替代已经是相当成熟的做法。关键在于前期采集真实工况数据:粉尘粒径分布、入口浓度、温湿度、粘性与腐蚀性成分,再据此选定滤材类型与褶型参数。霍特环境科技(lukesfans.com)在工业除尘滤筒定制与除尘设备配套中的实践表明,尺寸精准、滤材对路的替代滤筒,可以在效率持平的前提下把耗材成本压降三成左右,同时让系统阻力长期保持稳定。
归根结底,滤芯不是标准件,而是工况的答案。把烟尘特性、风量、清灰方式三件事算清楚,选型与替代都只是水到渠成的结果。